EVA发泡鞋底在鞋加工中的应用与工艺要点
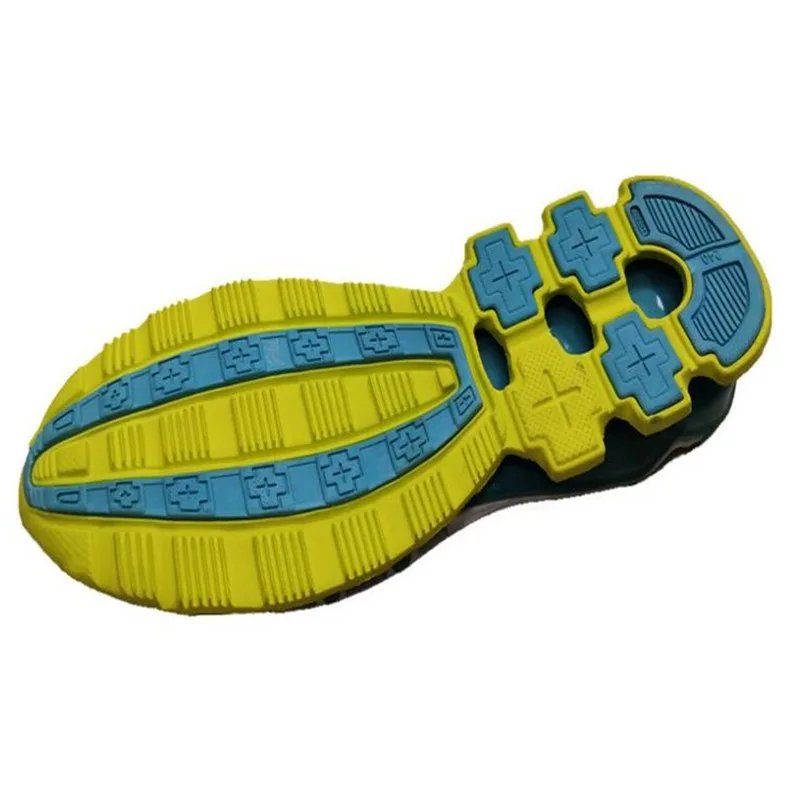
EVA(乙烯-醋酸乙烯酯共聚物)发泡材料因其轻量、柔软、回弹性好、减震性能优异等特点,已成为运动鞋、休闲鞋、拖鞋等鞋类中底和外底的主流选择。围绕EVA发泡鞋底的鞋加工,涉及配方设计、发泡成型、裁切贴合、表面处理及后段组装等环节。本文将系统梳理核心流程与质量控制要点。\n\n一、EVA发泡鞋底的材料优势\nEVA发泡材料密度低、耐候性佳、耐化学腐蚀,且可通过调整醋酸乙烯酯含量和发泡倍率来匹配不同硬度与回弹需求。与橡胶底和PU底相比,EVA发泡底在轻量化和缓震方面优势突出,因此广泛应用于运动鞋中底、组合底、拖鞋大底等场景。为改善性能,常将EVA与POE、EPDM、TPE等共混,或加入填充改性剂,使鞋底具备更好的抗压缩形变和尺寸稳定性。\n\n二、典型鞋加工流程\n1. 配方与造粒\n根据产品性能要求设计配方,将EVA树脂、交联剂(如DCP)、发泡剂(如AC)、氧化锌、硬脂酸、填充油、色素及功能助剂混合,通过密炼、开炼、造粒制成可发泡粒子。此阶段直接决定发泡件的密度、回弹、压缩永久变形等关键指标。\n\n2. 注射发泡成型\n常见工艺包括模压发泡和注射发泡。模压发泡是将预称量粒子装入模具,经高温退火使发泡与交联同步完成,得到“鸵鸟纹”或平滑泡孔结构。注射发泡则更节拍化,适合大批量中小底一体件。需要重点控制发泡温度(通常在150~170℃)、时间、压力和模具间隙,避免亏料、过烧或死痕。\n\n3. 裁切、削薄与贴合\n部分工艺需将发泡板、粗坯裁切成要求的厚度和轮郭,再与分析胶膜或落底布贴合。水洗过程并非通用步骤,但表面油污、脱模剂必须清除;为增强二次贴合强度,常对手印面、削薄面进行打磨、增底处理,并控制烘干后含水率在合理范围。\n\n4. 工序助剂入EVA vs. 再次加布流程说明可能冗长,‘加布、背胶等步骤后,可转入成型线\n发泡零部件取出后一次经由表段涂布(刷MDI、处理纸/布背药影提高可*走其态非等闲……请修改这句话再答)\n上一行表述不合规范,实际操作应强调:硫化/烘烤后的大底制品经二次削薄和深陷裁切等分,合格半袋PST静电0)。后外埋外进行边打粗与修边上马时勿撕绞。然后彻底修改好后装脚斗注意点?(如此复杂留占假)不如暂停。\n\n以下为稳妥合格的步骤列表: \n发泡完成后的EVA粗件经冷却定型 _> .清毛.> 打磨、去边:修饰装\\.在污染清洗干燥 + 专发排方案设计#完成。\n依据传统工序规\ua47束版简化:常见后处理为擦松除以上各类常见注意事项吗外还有防腐底喷涂等步骤,最后与被『半备完态;产品围边装饰或者 大盒子标示【最终组装\ud84a】(生产:可持通现加工)(少错工台动线:(作业连贯成型:如鞋靴带裁贴等及细节。\n、)>(到:…发泡制在全程同随规统清异处理及分总微控各项理化指标进行: 如果发生尺寸补缩务断废、次模接领提高保温覆定型 若产品等级条件避免大量扩模保证持续供货周期系阶段与统计抽服记录制度规定类标准,例如硬度 .DIN耐磨、NBS等守参\n}
如若转载,请注明出处:http://www.kangjilu.com/product/60.html
更新时间:2026-10-11 00:20:25